


客户经理
180 5112 9660
联系人:张晓良
手机:18051129660
地址:江苏省苏州市吴江区友谊新路179号4号楼
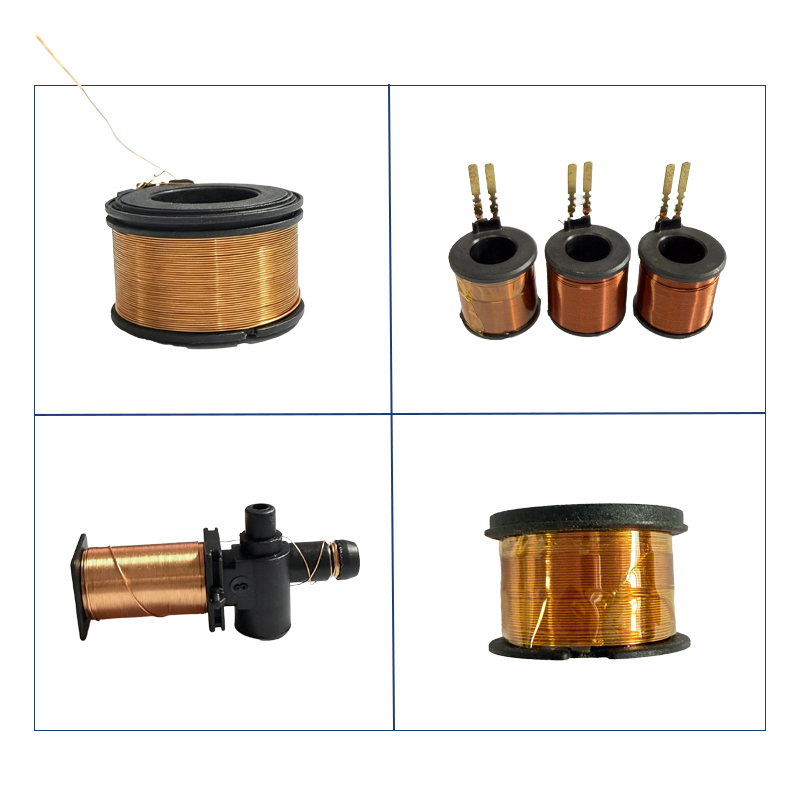
在绕线线圈生产过程中,有一种隐蔽的品质难题常常困扰生产与质检:漆包线漆膜隐性擦伤。很多时候线圈外观完好,肉眼无法观察到划痕、破损,却一直流转到后端集中检测环节,才在匝间冲击测试中暴露绝缘异常。这类缺陷区别于明显破皮露铜,大多只是漆膜变薄、表层微损伤,属于典型的潜伏型绝缘隐患。经过浸漆、高温烘干之后,薄弱位置的绝缘性能会进一步劣化,极易引发匝间短路、耐压失效等问题,直接影响线圈长期运行稳定性,也是绕线产品品质管控中的重点与难点。
针对这一痛点,公司技术、工艺、质检团队联合开展专项攻关,深度复盘不良案例,从线材来料、绕线过程、工装走线、成品检验全链条梳理风险点,搭建起在线过程监测、工装根因定位排查、成品分级电气检验、来料品质验证四位一体的检测与管控体系,建立多层级不良拦截机制,从被动事后检测转向主动前置防控。
第一,线材在线实时监测,构筑第一道生产防线。 我们在绕线机放线工位配套安装火花试验机,漆包线在进入张力器、导线嘴之前,全程经过火花检测环,对漆膜连续性不间断监测。当线材出现微擦伤、针孔、漆膜破损等缺陷时,设备可快速识别、报警并停机,实时标记不良,避免带有隐患的线材继续绕制成线圈。该监测方式同时适配圆线与扁铜线生产,尤其适合扁线立绕工艺中容易出现的单侧刮薄问题,把缺陷拦截在绕线成型阶段,从源头减少不良半成品流入下工序。
第二,着色标记法 + 显微观测,精准定位刮伤根因。 在线检测可以发现不良,但想要彻底解决刮伤问题,必须找到摩擦点位。技术团队采用着色标记排查方案,在漆包线表面薄涂可擦标记油墨,低速试绕样品,通过油墨被摩擦擦掉的痕迹,快速锁定导嘴、陶瓷导轮、张力毛毡、骨架槽口、导向挡块、排线滑座等容易刮线的位置。同时搭配 4K 电子显微镜对不良样品进行观测,根据划痕形态区分失效模式:长条单向划痕多为固定工装毛刺、锐边刮擦;杂乱交叉划痕一般是排线往复运动、叠线跳线造成线材互磨;均匀压痕则多来自工装挤压、挡板夹线。定位问题后,针对性开展工装倒角、圆弧过渡、更换磨损陶瓷件、优化走线路径,消除摩擦风险点。
第三,成品分级电气检测,守住半成品与成品两道检验关口。 漆膜微损伤有一个显著特点:绕制完成测试可能合格,经过浸漆高温烘烤后绝缘下降,才会出现测试失效。基于这个特性,我们建立半成品、浸漆烘干后双段匝间冲击检测机制。匝间冲击测试仪依靠高压脉冲对比标准波形,对漆膜变薄这类隐性绝缘缺陷灵敏度高,是排查此类不良的核心设备;同步搭配工频耐压、绝缘电阻测试,兼顾对地绝缘类缺陷筛查,形成组合检验方案。浸漆烘干后的复检作为关键质控节点,专门捕捉受热之后暴露出来的绝缘隐患,避免隐性不良流向客户。
第四,来料品质验证,排除线材原生缺陷风险。 除了生产过程造成的刮伤,漆包线来料本身漆膜质量同样不容忽视。我们保留盐水针孔抽检方案,对每一批次进厂漆包线进行抽样验证,排查原生针孔、漆膜附着力不足、漆膜厚度不均等来料问题,区分不良是线材本身问题还是生产过程导致,为问题判定提供可靠依据。
除检测体系升级之外,本次专项改善同步更新设备点检清单,将过线陶瓷件状态、张力毛毡磨损情况、工装棱角、导轮转动灵活性、走线支架锐边等纳入日常点检项目,做到班前、班中定期确认。同时持续优化绕线工艺参数,调整绕线速度、张力曲线、启停加减速斜率,降低高速换向瞬间产生的张力冲击,减少线材和工装之间的摩擦磨损。
微小的漆膜损伤,如何守住线圈长期运行的可靠性?品质管控从来不是依靠单一检测工位,而是全流程闭环管理。后续公司将持续固化这套检测与改善流程,不断优化工装结构与工艺参数,持续完善前置在线监控能力,把隐蔽的绝缘缺陷拦截在出厂之前,持续提升线圈产品一致性与可靠性,为客户交付稳定、高品质的绕线组件。
180 5112 9660
联系人:张晓良 手机:18051129660
地址:江苏省苏州市吴江区友谊新路179号4号楼
扫一扫
关注更多资讯