


客户经理
180 5112 9660
联系人:张晓良
手机:18051129660
地址:江苏省苏州市吴江区友谊新路179号4号楼
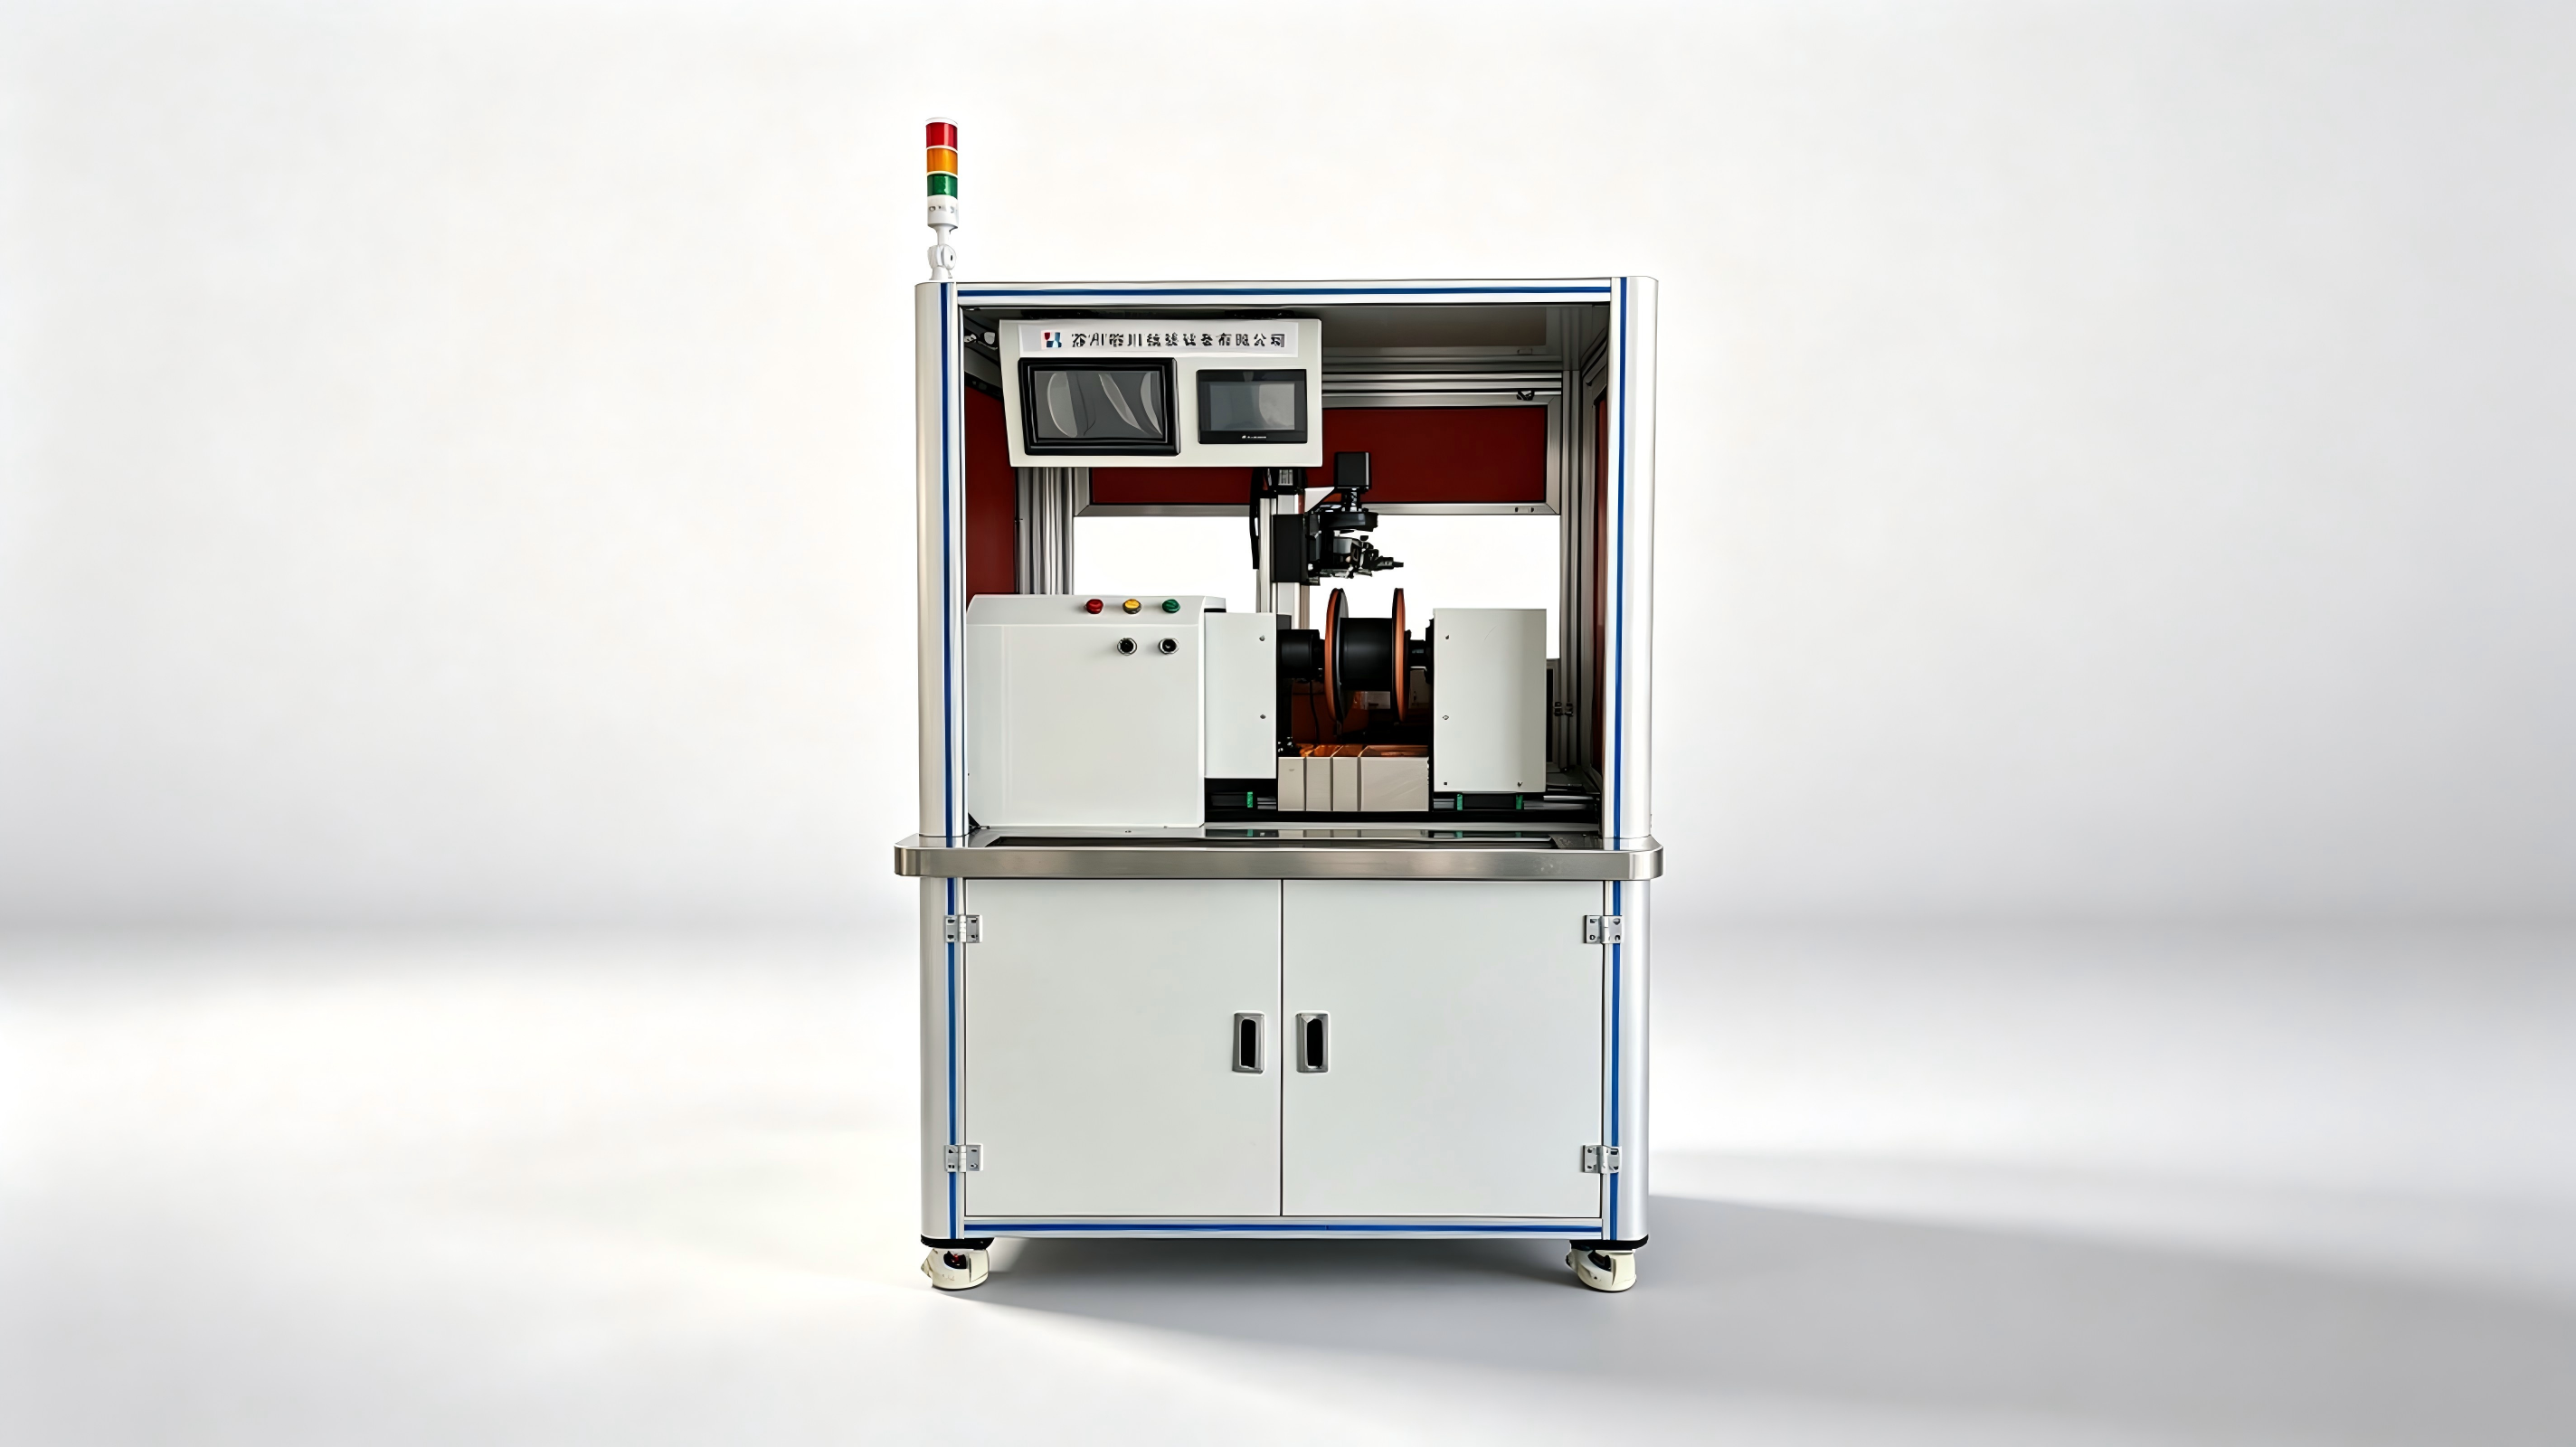
绕线机看似只是简单的“绕圈圈”,但张力不均或参数设置失误,轻则导致线圈松垮无法装配,重则烧毁电机或引发安全事故。其实只要把“检查-调试-运行-收尾”这套流程刻进肌肉记忆,就能大幅降低次品率。
很多老师傅习惯直接通电开机,这是大忌。正式上料前,必须完成两项硬性检查:
机械结构检查:目视检查主轴皮带是否松动,导轨是否有异物卡滞。手动盘动主轴两圈,感受阻力是否均匀,若有明显卡顿需立即停机清理,严禁带病运行。
工装模具匹配:确认当前使用的轴芯(Form)与产品图纸一致。重点检查轴芯定位销是否完好,若定位销磨损严重,会导致线圈位置偏移,直接影响后续浸漆工序的合格率。
绕线质量的核心在于“张力控制”。不同线径的漆包线对张力敏感度不同,操作时需遵循以下逻辑:
张力设定原则:细线(如0.1mm以下)张力宜小,防止拉断或压扁;粗线(如1.0mm以上)张力宜大,防止线圈松散。实际经验中,建议先设定一个基础值,通过试绕5圈观察线层紧密度来微调。
穿线与引头处理:导线穿过导针后,需在轴芯预留足够的引头长度(通常建议留5-8cm),并采用“回绕法”固定引头,即反向绕2-3圈后再正向绕制,确保起头牢固不脱散。
层间与排线检查:单层绕制时,注意每匝之间是否贴合紧密,无重叠也无间隙;多层绕制时,需确认层间绝缘纸是否平整铺设。判据:用手指轻推线圈侧面,线圈不应出现肉眼可见的轴向移动。
操作中难免遇到突发状况,掌握快速判断方法能减少停机时间:
断线应急:若绕线中途断线,切勿强行拉扯。应先复位机器,剪掉受损段,重新穿线并打结固定。同时检查分线器(Dividor)是否有毛刺刮伤导线,这往往是断线的隐形杀手。
漆包线变色:若发现导线表面发黑或有划痕,通常是导针孔径过小或润滑不足。此时应更换合适孔径的导针,并在导针处添加少量专用润滑油,严禁使用普通机油以免污染线圈。
定期保养:每周至少一次对导轨和丝杆加注润滑油,每月检查一次电机碳刷磨损情况。✅判据:保养后空载运行10分钟,机器噪音无明显增大且温升正常,视为保养合格。
📌总的来说,记住“先查模具再调张力,断线勿拉查导针”这一句就够了,严格执行开机前检查与运行中监控,是保证绕线质量的最有效手段。
180 5112 9660
联系人:张晓良 手机:18051129660
地址:江苏省苏州市吴江区友谊新路179号4号楼
扫一扫
关注更多资讯